


Silmähihna voi näyttää täydelliseltä ja silti olla vastuullinen. 16 mm:n holkilla varmistettu vaijerin silmukka, joka on puristettu yhteensopivalla suulakkeella täydellä tonnimäärällä, käyttäen ...
READ MORE
Kaakkois-Aasiassa toimiva vaijeriprosessori hylkäsi äskettäin lähes 30 prosenttia hehkutetusta erästä, koska kelat olivat tarttuneet yhteen ja ulkokerrokset naarmuuntuivat korjauskelvottomaksi. Uunin profiili oli oikea, suojailmakehä oli vakaa ja kiertoaika vastasi materiaalispesifikaatiota. Viat eivät johtuneet itse lämpökäsittelystä. Ne tulivat lankakelojen hehkutuskannattimista, jotka pitivät keloja syklin aikana.
Lankakelainten hehkutuskannattimet eivät ole passiivisia laatikoita, jotka vain kuljettavat keloja uuniin. Ne säätelevät, kuinka paljon kosketusta langan pinta saa teräsrakenteisiin, kuinka vapaasti uunin ilmakehä kiertää kerrosten välillä, kuinka tasaisesti pino jakaa painon ja kuinka paljon mekaanista väkivaltaa kelan reunat kokevat lastauksen ja purkamisen aikana. Erähehkutuksessa alustan suunnittelu on yksi suorimmista muuttujista, joita laitos voi muuttaa poistaakseen tarttumis- ja naarmuuntumisvirheet koskematta uunin asetuksiin.
Tässä artikkelissa kerrotaan, mitä hehkutuskannattimet ovat, miksi ne aiheuttavat tai korjaavat yleisimpiä erähehkutusvirheitä, mitä alustatyyppejä ja materiaaleja on saatavilla, ja kuinka kantotelineet valitaan, integroidaan ja ylläpidetään, jotta ne toimivat johdonmukaisesti vuosien ajan. Se yhdistää myös kantajapäätökset laajempaan langankäsittelylinjaan, mukaan lukien kelaus-, kelaus- ja vaijerin päiden hehkutuslaitteet.
Vuodesta 1992 lähtien yrityksemme on valmistanut vaijerien käsittelylaitteita, mukaan lukien teräsvaijereiden hehkutuskoneita, rullauskoneita, hydraulisia puristuskoneita ja sovitustarvikkeita asiakkaille yli tusinassa maassa. Tämän artikkelin ohjeet heijastavat kenttäkuvioita, joita olemme havainneet, kun prosessorit yhdistävät kelan hehkutuslinjansa loppuhehkutus- ja viimeistelytoimintoihin.
Lankakelainten hehkutuskannattimet vaikuttavat suoraan siihen, tuleeko erä hehkutettua lankaa puhtaana vai tuleeko se romuksi; kantolaitteen valinta ansaitsee saman huomion kuin uunin kalibrointi.
Lankakelainten hehkutuskannattimet: Määritelmä ja rooli erähehkutuksessa
Hehkutuskannatin on uudelleenkäytettävä kori, alusta, runko tai teline, joka tukee lankakeloja erähehkutuksen aikana. Se pitää käämin geometrian ennallaan, erottaa vierekkäiset kerrokset niin, etteivät lankapinnat hitsaudu yhteen, päästää uunin ilmakehän ja lämmön tunkeutumaan joka käänteessä ja tekee pinosta mekaanisesti vakaan, jotta se voidaan nostaa nosturilla, työntimellä tai latauskoneella ilman siirtymistä.
Tyypillisessä erähehkutusoperaatiossa lanka kelataan kelalle, lasketaan alustalle ja pinotaan kaksi, kolme tai neljä alustaa korkealle kello- tai laatikkouuniin. Uuni suljetaan, huuhdellaan typellä tai vedyllä, kuumennetaan hehkutuslämpötilaan, pidetään vaaditun liotusajan ajan ja jäähdytetään sitten hallitusti. Tämän syklin jokainen vaihe kohdistaa johtoon voimia, jotka kantajan on hallittava.
Suora kosketus käämien kerrosten välillä on keskeinen ongelma. Hehkutuslämpötiloissa puhtaat teräspinnat voivat sitoutua diffuusion kautta, erityisesti pinottujen kelojen puristuspaineen alaisena. Hyvin suunniteltu kannatin vähentää kosketuspinta-alaa, tuo erotusominaisuuksia, kuten rei'itettyjä levyjä tai metalliverkkoa, ja jakaa pinon omapainon siten, että yksikään kerros ei kanna liikaa paikallista kuormaa.
Kantoaineet vaikuttavat myös ilmakehän kiertoon. Esimerkiksi vetykellohehkutuksessa kaasun tulee virrata kierukan läpi ja poistaa epäpuhtaudet pinnalta. Kantoaine, jolla on pieni avoin alue, estää virtauksen, pidentää syklin aikaa ja luo paikallisia vaihteluita oksidiolosuhteissa. Teline, jossa on runsas rei'itys, jäykkä geometria ja huolellisesti sijoitetut tuet, antaa ilmakehään ennustettavan polun kelojen ympäri ja läpi.
Lopuksi teline on uudelleenkäytettävä työkalu. Sen on kestettävä satoja lämmitys-, jäähdytys- ja mekaanisen käsittelyn syklejä vääristymättä. Tämä vaatimus ohjaa rakennustavan ja materiaalin valintaa, joita molempia tarkastellaan myöhemmin tässä oppaassa.
Aiheeseen liittyvää lukemista
Käsittele hehkutusalustaa uunin lämpö- ja mekaanisena komponenttina, ei yksinkertaisena säilytysastiana.
Tartunta- ja naarmuuntumisvirheet: Miksi kannattimen suunnittelu ratkaisee kelan laadun
Tarttuminen on vierekkäisten lankapintojen yhteensulautumista paikallisissa kosketuspisteissä. Naarmuuntuminen on langan pinnan mekaanista hankausta, kun kerrokset siirtyvät suhteessa toisiinsa lämmityksen, jäähdytyksen tai uunin käsittelyn aikana. Molemmat viat ovat yksi yleisimmin raportoituista laatuongelmista teräslangan ja -tangon erähehkutuksessa. Monien hehkutusalustan uudelleensuunnittelun tavoitteena on nimenomaan estää nämä kaksi vikaa.
Alla käsitellyt tiedot ovat peräisin vikatietueista, jotka on kerätty useissa erähehkutusoperaatioissa, joissa keskipitkähiiliteräslankaa on käsitelty pinottavalla alustalla. Vaikka jokaisella laitoksella on oma yhdistelmänsä uunin kunnosta, ilmakehän laadusta ja materiaalilaadusta, vikojen syiden jakautuminen noudattaa huomattavan yhtenäisiä kaavoja. Yli 60 prosentissa raportoiduista tapauksista perimmäinen syy liittyi kantolaitteeseen eikä uunin säätimeen. Ryhmittelimme raportit viiteen vian alkuperän luokkaan, jotta käsittelyryhmät voivat nähdä, missä operaattorin parannuksilla on suurin vaikutus. Alla oleva kaavio näyttää, kuinka vikojen syyt johtuivat ennen kuin kasvit optimoivat hehkutusalustansa.
Vian määrittely lankakelojen erähehkutuksessa ennen kantoaallon optimointia
Tarttuu vierekkäisten kelakerrosten väliin 42 %
Karkeiden tai epämuodostuneiden tukien aiheuttama naarmuuntuminen 26 %
Kelan muodonmuutos pinoamiskuormituksen alaisena 14 %
Pinnan värjäytyminen tukkeutuneesta kaasuvirtauksesta 11 %
Käsittelyvauriot kelasta uuniin siirron aikana 7 %
Neljä viidestä kaavion vikaluokasta liittyy suoraan telineen suunnitteluun tai tilaan. Suurin osuus vierekkäisten kelakerrosten välillä oli 42 prosenttia raportoiduista vioista; tämä tapahtuu, kun kosketuspaine ja lämpötila ovat tarpeeksi korkeat diffuusioliitoksen alkamiseen. Kannattimet, joissa on tasaiset, jatkuvat pinnat, antavat langalle vähemmän kosketuskohtia, mutta suuremmat kosketuspinnat, mikä paradoksaalisesti lisää tarttumisriskiä, koska jokaisessa kosketuspisteessä on korkea paikallinen paine. Rei'itetyt kantotelineet, joissa on kapeat tukirivat, vähentävät kosketuspinta-alaa dramaattisesti ja osoittavat nopeimman parannuksen tarttumiseen liittyvissä hylkäyksissä. Naarmuuntumisen osuus oli 26 prosenttia, ja useimmissa tapauksissa perimmäinen syy oli karkea alustapinta, hitsatut purseet tai epämuodostunut tukitanko, joka hankautui lankaa vasten pinon laajentuessa ja supistuessa. Kelan muodonmuutos 14 prosentissa seuraa tyypillisesti ylipinoamista tai epätasaisten vaakapintojen käyttöä. Värinmuutos 11 prosentissa johtuu tavallisesti tukkeutuneesta kaasuvirtauksesta, joka on toinen kantajaan liittyvä tekijä, koska kantoaineen avoin alue määrää, kuinka paljon ilmakehää saavuttaa kelan keskustan. Loput 7 prosenttia vioista jäljitettiin käsittelyvaurioista kelan, kannattimen ja uunin välisen siirron aikana, mikä on jälleen kannattimen geometrian ja kiinnittimen yhteensopivuusongelma. Käytännössä tämä tarkoittaa sitä, että laitos voisi vähentää kokonaishehkutusvirheitä yli puoleen yksinkertaisesti korvaamalla kiinteän alustan alustan kunnolla tuuletetulla, vähän kosketuksella olevalla korilla, jolla on sama koko. Parannus ei ole spekulatiivista; useat prosessorit, joiden kanssa työskentelemme, ovat vaihtaneet vain kantoaaltoa ja säilyttäneet saman uuniohjelman, ja niiden tartuntahylkäykset ovat pudonneet suuruusluokkaa. Tärkeä vivahde on, että telineen rakenteen on vastattava kyseisen linjan kelan leveyttä, kelan ulkohalkaisijaa ja pinoamiskorkeutta; hienolle langalle hyvin toimiva kannatin voi olla täysin väärä raskaalle tangolle. Siksi, kun laitos ilmoittaa naarmuuntumisvirheiden äkillisestä noususta, ensimmäinen tarkastus tulisi tehdä kantopinnasta, ei uunin lämpötiloista. Kantajan tasaisuuden ja kosketusreunojen kunnon säännöllinen mittaus kuuluu samaan laadunvalvontarutiiniin kuin uunin termoelementin kalibrointi.
Koska yli 80 prosenttia yleisistä erähehkutusvioista juontaa juurensa alustan geometriaan, ilmanvaihtoon tai pinnan kuntoon, kannattimien optimointi on nopein halpa lankakelahehkuttimien luotettavuuden parannus.
Yleisimmät lankakelojen hehkutuskannattimet
Viisi peruskannatinrakennetta kattavat suurimman osan lankateollisuuden erähehkutussovelluksista. Niiden valinta riippuu kelan koosta, painosta, hehkutuslämpötilasta, ilmakehän vaatimuksista ja laitokseen jo asennetuista käsittelylaitteista. Alla olevassa taulukossa on yhteenveto kunkin mallin tärkeimmistä ominaisuuksista.
| Kuljettajan tyyppi | Rakentaminen | Ilmanvaihto | Kuormituskapasiteetti | Soveltuu parhaiten |
|---|---|---|---|---|
| Rei'itetty teräslevyteline | Tasainen levy, jossa pyöreät tai uritetut reiät, hitsatut reunat, jäykistysrivat | 30-40 % avoin alue | Keskitasoista korkeaan | Yleiskäyttöinen kelahehkutus kohtuullisilla pinoamiskorkeuksilla |
| Hitsattu metalliverkkokori | Verkkolattia ja sivut, hitsattu metallilanka, valinnainen nostokorvake | 50-60 % avoin alue | Matalasta keskikokoiseen | Hieno lanka, kirkas hehkutus, jossa ilmakehän pääsy on kriittinen |
| Pinottava valettu runkoteline | Valurautainen tai lämmönkestävä valuteräsritilä kiinteällä pinoamispylväällä | 40-50 % avoin alue | Korkea | Raskaat sauvakelat, pitkä käyttöikä, korkean lämpötilan syklit |
| Segmentoitu laajennettava kantoaalto | Säädettävät segmentit, jotka lukittuvat kelan sisähalkaisijan ympärille | Riippuu segmenttien etäisyydestä | Keskikokoinen | Useita kelakokoja yhdellä kiinnittimellä |
| Mukautettu kiinnitysteline | Valmistettu kelan sisähalkaisijan, ulkohalkaisijan ja uunin mittojen mukaan | Mukautettu | Mukautettu | Erikoiskelojen geometriat ja automaattiset latausjärjestelmät |
Rei'itetyt teräslevykannattimet ovat yleisimpiä, koska niissä yhdistyvät alhaiset valmistuskustannukset ja hyvä rakenteellinen lujuus. Avoin alue saavutetaan pyöreillä rei'illä tai uritetuilla aukoilla, jotka on tyypillisesti sijoitettu niin, että levy säilyttää tarpeeksi jäykkyyttä tukien välisen painumisen estämiseksi. Nämä kannattimet ovat järkevä lähtökohta halkaisijaltaan yli 3 mm:n langoille, joissa kelan paino on merkittävä.
Hitsatut metalliverkkokorit tarjoavat parhaan ilmanvaihdon ja pienimmän kosketusjalanjäljen, mikä tekee niistä erinomaiset kirkkaaseen hehkutukseen ja ohuille langoille, jotka naarmuuntuvat helposti. Niiden suurin heikkous on rajallinen kantavuus: verkkolattiat voivat pullistua raskaiden pinojen alla, joten ne on yleensä rakennettu kehärungolla ja keskellä olevalla tukirenkaalla. Ne tarvitsevat myös useammin tarkastuksia, koska yksittäiset johtojen risteykset voivat löystyä useiden lämpöjaksojen jälkeen.
Pinottavat valurunkokannattimet ovat raskas vaihtoehto. Valettu rakenne säilyttää muotonsa korkeassa lämpötilassa paremmin kuin hitsatut materiaalit, ja ristikkokuvio tarjoaa tasaisen tuen ja ilmanvaihdon. Ne maksavat aluksi enemmän, mutta suuritonniisissa laitoksissa pidempi käyttöikä yleensä alentaa hehkutusjakson kustannuksia.
Segmentoidut ja mukautetut operaattorit palvelevat suppeampia tarkoituksia. Segmentoidut telineet ovat käteviä laitoksille, jotka käsittelevät monenlaisia kelojen halkaisijoita, koska samaa alustaa voidaan säätää sen sijaan, että ostaisit erillisen telineen jokaiselle koolle. Räätälöidyt kalusteet ovat perusteltuja, kun hehkutusuunin mitat ovat epätavalliset tai kun automaattinen latauskone vaatii tarkkaa kannatingeometriaa.
| Sovellusskenaariot
| Valinnan painotus
|
Oikean kantoaallon tyypin määrittävät tuotannon raskain kela, kuumin sykli ja ilmakehäjärjestelmä; Ei ole olemassa universaalia operaattoria, joka toimisi hyvin kaikissa olosuhteissa.
Hehkutuskantajamateriaalit: ominaisuudet, lämpötilat ja talous
Materiaalin valinta määrittää, kuinka kauan alusta säilyttää muotonsa, kuinka paljon hilsettä putoaa langalle ja kuinka paljon alusta maksaa hehkutusjaksoa kohti. Alla olevassa taulukossa verrataan viittä alustavalmistajien ja -toimittajien useimmin käyttämää materiaaliperhettä.
| Materiaali | Max jatkuva lämpötila | Hapettumiskäyttäytyminen | Suhteellinen hinta | Odotettu käyttöikä |
|---|---|---|---|---|
| Hiiliteräs (Q235 / A36) | 550 - 600 °C | Laskeutuu nopeasti yli 550°C:een | Matala | 2-4 vuotta matalan lämpötilan palvelussa |
| Matala-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680 - 720 °C | Kohtalainen hilseily, muodostaa suojaavan oksidikerroksen | Keskikokoinen | 4-6 vuotta |
| Ruostumaton teräs 304 | 800-850 °C | Hyvä hapettumisenkestävyys, hinta kohtalainen | Keskikokoinen-high | 6-8 vuotta |
| Ruostumaton teräs 310S / 309 | 1000-1050°C | Erinomainen hapettumisenkestävyys korkeissa lämpötiloissa | Korkea | 8-12 vuotta |
| Valettu lämmönkestävä teräs (Ni-Cr-pohja) | 900-1000°C | Erinomainen, valurakenne kestää virumista | Korkea | 8-12 vuotta |
Hiiliteräs on houkutteleva, kun hehkutusjakso pysyy alle 600 °C:ssa. Näissä olosuhteissa se tarjoaa riittävän lujuuden ja jäykkyyden alhaisella ostohinnalla. Ongelma alkaa, kun kasvit nostavat kiertolämpötilaa korkeammalle tai pidentävät liotusaikaa, koska nopea hilseily poistaa materiaalin poikkileikkauksen ja hilsettä hilseilee langalle aiheuttaen pintajälkiä, jotka näkyvät vedon jälkeen.
Vähäseosteiset lämmönkestävät teräkset ovat yleinen päivitys. Ne maksavat noin 30-40 prosenttia enemmän kuin tavallinen hiiliteräs, mutta kestävät suunnilleen kaksi kertaa niin kauan samassa palvelussa, mikä tekee niistä yleensä halvempia syklikohtaisesti. Ne ovat suositeltu vähimmäismäärä erähehkutukseen yli 650 °C:ssa.
Ruostumattomasta teräksestä valmistetut alustat, erityisesti luokat 304 ja 310S, ovat suositeltavia, kun suuria pakkauksia hienoa lankaa hehkutetaan toistuvasti ja pinnan laatu on etusijalla. Ruostumaton teräs ei muodosta samaa löysää hilsettä kuin hiiliteräs, joten riski hiukkasten uppoamisesta lankaan on paljon pienempi. Korkeammat materiaalikustannukset ovat perusteltuja alhaisemmilla romumäärillä kirkkaissa hehkutuslinjoissa.
Valetut lämmönkestävät kannakkeet ovat ensiluokkainen ratkaisu toimintoihin, joissa suoritetaan jatkuvia korkean lämpötilan syklejä, kuten ruostumattoman vaijerin tai venttiilijousilangan hehkutukseen. Niiden valurakenne kestää virumista paremmin kuin hitsatut levyt, ja ristikkorakenne minimoi kosketuskohdat. Tehtaat, jotka työskentelevät kahdessa tai kolmessa vuorossa, huomaavat tyypillisesti, että valukannattimet maksavat takaisin suuremman alkuinvestoinnin 18 kuukauden kuluessa.
Jotkut valmistajat tarjoavat myös alumiinista hiiliteräksestä valmistettuja kannattimia. Alumiinipinnoite tarjoaa kohtuullisen hapettumissuojan noin 600 - 650 °C:ssa halvemmalla kuin ruostumaton. Pinnoite hajoaa vähitellen, joten aluminoituja kantolevyjä voidaan käsitellä parhaiten kertakäyttöisenä vaihtoehtona kevyesti kuormitetuille keloille.
Vertaa kantajamateriaaleja hehkutussyklin kustannuksiin pelkän ostohinnan sijaan; kalliimpi lämmönkestävä kannatin maksaa usein itsensä takaisin pidemmällä käyttöiällä ja vähemmän pintavikoja.
Kuinka valita hehkutuskannattimet lankakelaa varten
Valinta alkaa prosessitiedoista, ei tuoteluettelosta. Ennen kuin otat yhteyttä valmistajaan tai toimittajaan, kerää seuraavat linjasi toimintaparametrit.
- Kelan ulkohalkaisija, sisähalkaisija ja korkeus kelaan käämityksen jälkeen
- Kelan paino ja täyteen ladatun pinon suurin kokonaispaino
- Hehkutuslämpötila, liotusaika ja uunin ilmakehän koostumus
- Uunin sisämitat ja lataustapa (nosturi, työntö tai automaattinen kärry)
- Vaadittu lämmityksen tasaisuus ja hyväksyttävä lämpötilapoikkeama pinon sisällä
- Käsittelylaitteet ja siirtoreitti kelasta kannattimelle uuniin
- Tuotantovuorojen lukumäärä ja kuljettimen tavoitekäyttöikä
- Budjetti alkuperäiseen hankintaan verrattuna pitkän aikavälin kustannuksiin hehkutusjaksoa kohden
Kun nämä parametrit on määritetty, suorita valinta jäsennellyssä järjestyksessä.
- Määrittele pahimman tapauksen kelapino: raskain kela, korkein pinojärjestely ja kuumin jakso, jonka kantajan on selviydyttävä.
- Laske kosketuspaine alemman kelan kerroksessa käyttämällä pinon painoa jaettuna tukikosketinpinta-alalla.
- Valitse kannatintyyppi, joka rajoittaa kosketusaluetta pitäen samalla kelan reunat vakaina ja estää teleskooppimisen.
- Varmista, että kantosäiliön avoin alue vastaa uunin ilmakehän järjestelmää ja vaadittua kaasun virtausnopeutta.
- Vertaa materiaalilaatuja syklin lämpötilaan ja ilmakehään ja valitse laatu, jonka kustannukset ovat alhaisimmat.
- Varmista käsittelyn yhteensopivuus olemassa olevien nosturin koukkujen, haarukoiden tai latauskoneiden kanssa.
- Laadi tarkastusaikataulu ja varaosastrategia toimittajan kanssa ennen kuin ensimmäinen erä käsitellään.
Kun ostat hehkutuskannattimia suoraan valmistajalta, tarkista, valmistaako toimittaja kannattimet sertifioidusta teräsvarastosta, pystyykö he toimittamaan materiaalitodistukset ja tarjoavatko he vararitilöitä, tukitankoja ja pinoamispylväitä myöhempää vaihtoa varten. Monet ostajat haluavat hankkia kannattimet yhdeltä valmistajalta, joka myös toimittaa kelaus- ja hehkutuslaitteistonsa, koska mittatoleranssit ja materiaalisuositukset pysyvät sitten yhtenäisinä koko prosessilinjalla. Jos ostat suuria määriä, tukkumyynti hyvämaineisen valmistajan kanssa voi vähentää yksikkökustannuksia huomattavasti. Muista, että teline on kuluva työkalu, jolla on rajallinen käyttöikä; arvioi ostohinta hintana hehkutusjaksoa kohti, ei kertaluonteisena pääomakuluna.
Kurillinen valintaprosessi, joka perustuu raskaimpaan kelaan ja kuumimpaan sykliin, on aina parempi kuin halvimman katalogioperaattorin ostaminen; kannatin on suunniteltava todellisia uuniolosuhteita varten.
Hehkutuskannattimien integrointi lankakelaus- ja hehkutuslaitteisiin
Nykyaikaisella langankäsittelylinjalla kantaja ei ole yksin. Kela irtoaa lankakelasta, siirretään alustalle ja kulkee sitten hehkutusuunin läpi. Kela määrittää kelan mitat, käämijännityksen ja langan pinnan kunnon, kun se asetetaan alustalle. Jos kela tuottaa löysää tai teleskooppisia keloja, kantolaite ei voi korjata sitä; jos kannattimessa on terävät reunat, jopa täydellisesti kierretty kela naarmuuntuu.
Integrointipiste, jolla on eniten merkitystä, on kelan sisähalkaisijan ja kannatintuen halkaisijan välinen mittojen yhteensopivuus. Kelan, jonka sisähalkaisija on 500 mm, tulee istua tuella, joka pitää sen sisäreiässä ilman, että se painaa ulkokääreitä vasten. Teline tulee suunnitella siten, että kela on tuettu vähintään kahden renkaan päälle, jolloin ilma pääsee kulkemaan reiän läpi koko syklin ajan.
Hehkutusvaiheen lopussa vaijerin prosessorit suorittavat usein lisäpään käsittelytoimenpiteitä, kuten leikkaamisen, sulatuksen ja kapentamisen. Tuotevalikoimassamme RDQ1011 vaijerin hehkutus- ja suipennuskone yhdistää hehkutuksen ja päiden muovauksen yhdeksi toimenpiteeksi, jolloin saadaan kompakti kartiomainen pää, joka ei purkaudu.
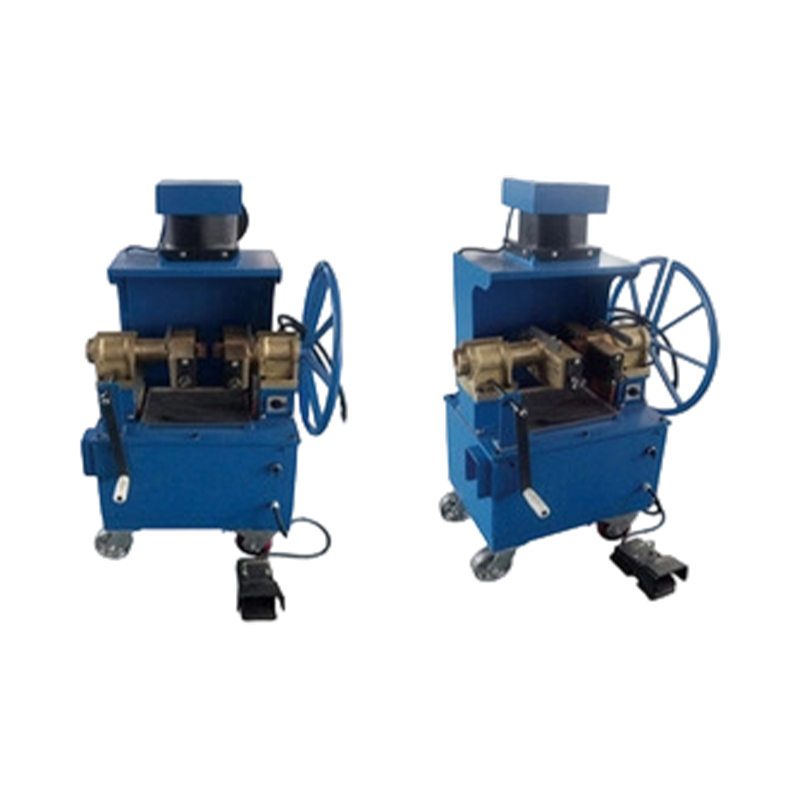 RDQ-1011 vaijerihehkutus- ja kartiomainen kone Tässä koneessa yhdistyvät hehkutus ja päätymuovaus yhdessä vaiheessa, jolloin saadaan kompakteja, purkamattomia kartiomaisia päitä. Se sopii hissi-, kaivos- ja nosturiköysiin, helppokäyttöinen ja alhainen virrankulutus. Näytä tuote →
Kelauspuolella XT1600-vaijerirullauskone tarjoaa vaijerin ohjatun kelauksen keloille tai keloille säädettävällä kireydellä, jotta kela lähtee kelasta puhtaassa, vakaassa muodossa ja voidaan siirtää telineeseen ilman reunavaurioita.
 XT-1600 vaijerirullauskone Tämä kone on suunniteltu vaijerin ohjattuun kelaamiseen keloille säädettävällä kireydellä, ja se varmistaa puhtaat, vakaat kelat turvalliseen siirtoon. Siinä on suuri vääntömomentti, portaaton nopeudensäätö ja tarkka pituuden mittaus. Näytä tuote →
Kun tuotantoohjelmaan sisältyy erillinen tiettyjen vaijerien päiden hehkutus ilman koko kelan uudelleenlämmitystä, RDQ1010-teräsvaijerin hehkutuskone antaa käyttäjälle tätä tehtävää varten oman työpisteen, mikä vähentää uunin energiankulutusta ja lyhentää prosessiketjua.
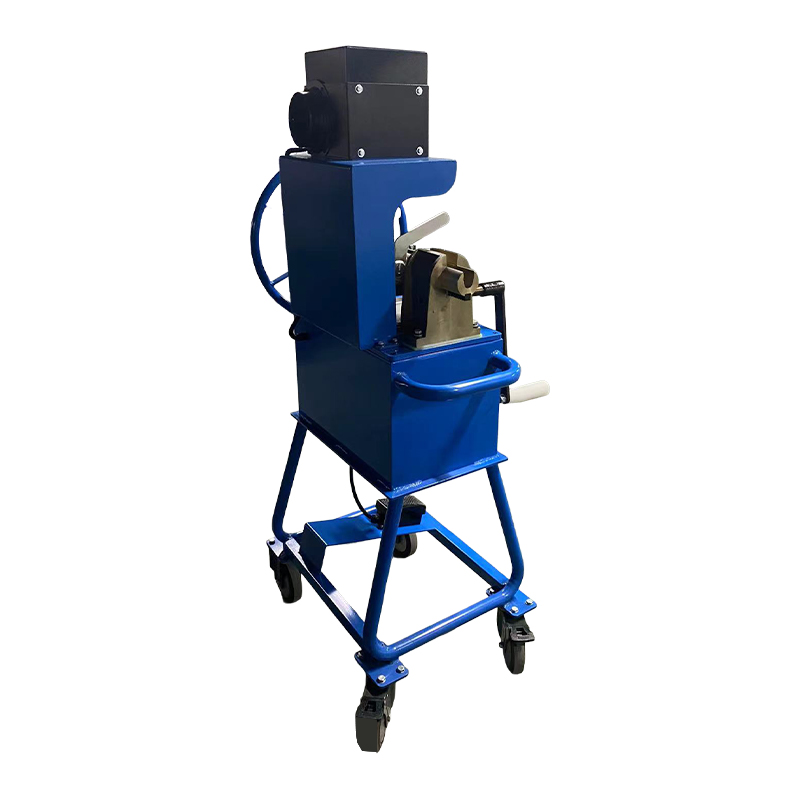 RDQ-1010 teräsvaijereiden hehkutuskone Tämä hehkutustyöasema käsittelee tietyt vaijerin päät ilman koko kelan uudelleenlämmitystä, mikä vähentää uunin energian käyttöä ja lyhentää prosessiketjua. Se käsittelee useita köysimittoja ilman osien vaihtamista. Näytä tuote →
Kohdistamalla kantoaallon valinnan kelan ulostuloon ja viimeistelylaitteistoon prosessori luo jatkuvan materiaalivirran: vakaat kelat, turvallinen siirto, tasainen hehkutus ja yhtenäinen päätygeometria. Tämä virtaus parantaa paitsi laatua myös työn tehokkuutta, koska käyttäjät käyttävät vähemmän aikaa reunavaurioiden korjaamiseen ja kelojen uudelleen asettamiseen.
Aiheeseen liittyvää lukemista
Teline on yhdyslinkki kelan ja uunin välillä; sen mittojen ja tukikuvion sovittaminen molempiin laitteisiin eliminoi kokonaisia käsittely- ja laatuongelmia.
Hehkutuskannattimien huolto ja käyttöikä
Hyvin rakennettu hehkutusteline voi kestää vuosia, mutta vain jos tehdas tarkastaa sen kiinteässä aikataulussa ja korjaa pienet vauriot ennen kuin siitä tulee laatuongelma. Laiminlyötyihin kantoalustaan syntyy teräviä purseita, painuneita tukilevyjä ja raskaita kalkkijäämiä, jotka suoraan aiheuttavat naarmuuntumista ja värimuutoksia.
Tärkein huoltotoimenpide on kaikkien lankaa koskettavien pintojen säännöllinen tarkastus. Purseet ja hitsausroiskeet on hiottava tasaiseksi välittömästi. Vääntyneet tukitangot on suoristettava tai vaihdettava ennen seuraavaa kuormitusta, koska epämuodostunut tanko muuttaa paineen jakautumista kelapinon poikki ja lisää tarttumisriskiä.
| Taajuus | Tarkastuskohde | Hyväksymiskriteerit |
|---|---|---|
| Jokaisen syklin jälkeen | Kelan kosketuspinnat kalkin muodostumista ja purseita varten | Ei yli 0,5 mm:n ulkonemia |
| Kuukausittain | Tasaisuus tukitason poikki | Poikkeama alle 5 mm kannatinleveyden poikki |
| Neljännesvuosittain | Hitsauksen kunto ja näkyviä halkeamia | Ei näkyviä halkeamia, joiden pituus on yli 10 mm |
| Ennen uunikampanjoita | Materiaali thickness at high-stress points | Jäljellä oleva paksuus vähintään 70 prosenttia alkuperäisestä |
Puhdistusmenetelmät riippuvat materiaalista. Hiiliteräskannattimet voidaan puhdistaa teräsharjalla tai suihkupuhalluksella uunin aikataulun mukaisten seisokkien aikana. Ruostumattomat ja valetut lämmönkestävät alustat on parasta puhdistaa hellävaraisella suihkupuhdistuksella tai kemiallisella peittauksella suojaavan oksidikerroksen vahingoittumisen välttämiseksi. Vältä vesi sammuttamasta kuumaa kantoainetta; lämpöshokki vääristää runkoa ja lyhentää sen käyttöikää.
Korjaustyöt tulee suorittaa täyteaineella, joka sopii alustan perusmetalliin. Tavallisen pehmeän teräksen hitsauslangan käyttäminen lämmönkestävällä alustalla luo niukkaseosteisia vyöhykkeitä, jotka hapettavat nopeasti ja tulevat ensimmäisiksi vikapisteiksi. Luotettava valmistaja pystyy toimittamaan oikean korjaustangon ja voi myös työstää tukipinnan uudelleen, kun korjaustyöt ovat tehneet kannatin epätasaiseksi.
Vaihto on suoritettava, kun jokin seuraavista olosuhteista ilmenee: materiaalin oheneminen alle 70 prosenttia alkuperäisestä paksuudesta, toistuvat halkeamat kantavissa hitseissä, pysyvä muodonmuutos yli 5 mm tukitason poikki tai avoimen alueen menetys kalkkikertymästä, jota ei voida poistaa puhdistamalla. Kuluneen kantolaitteen käyttäminen näiden rajojen ulkopuolella vaarantaa koko kelapinon.
Kuljettajan huolto on laadunvalvontaa, ei taloudenhoitoa; 30 minuutin tarkastus ennen jokaista lastausta estää tarttumisen ja naarmuuntumisen, jotka pyyhkivät pois koko erän.
FAQ: Hehkutuskannattimet lankakelaa varten
Mihin lankakelojen hehkutusalustaa käytetään?Se tukee ja erottaa lankakelat erähehkutuksen aikana, estää tarttumisen ja naarmuuntumisen, mahdollistaa uunin ilmakehän kiertämisen kelapinon ympärillä ja läpi ja stabiloi pinon turvallisen noston ja uunin lataamisen varmistamiseksi. |
Miksi lankakelat tarttuvat yhteen hehkutuksen aikana?Hehkutuslämpötilassa suorassa kosketuksessa olevat puhtaat teräspinnat voivat sitoutua diffuusion kautta. Pinottujen kelojen puristuspaine lisää kosketusastetta, joten kosketuspinnan pienentäminen kannatinrakenteen avulla on tärkein vastatoimi. |
Mistä materiaalista hehkutuskannattimet tulisi tehdä?Hiiliteräs on taloudellinen syklissä alle 600°C. Korkeammissa lämpötiloissa niukkaseosteinen lämmönkestävä teräs, ruostumaton teräs 304 tai 310S tai valetut lämmönkestävät seokset ovat edullisia. Valinta riippuu syklin huippulämpötilasta, ilmakehästä ja käyttöiästä. |
Kuinka monta kelaa voidaan pinota yhdelle hehkutusalustalle?Se riippuu telineen suunnittelusta, kelan painosta ja uunin korkeudesta. Yleissääntönä on pitää pohjakerroksen kuormitus sekä langan että kantomateriaalin virumisrajan alapuolella; neljästä kuuteen kelaa on tavallista keskikokoisille lankoille. |
Kuinka kauan hehkutuskantoaine kestää?Valmistetut hiiliteräskannattimet kestävät yleensä kahdesta neljään vuotta alhaisessa lämpötilassa, kun taas lämmönkestävät valukannattimet voivat kestää kahdeksasta kahteentoista vuotta. Siivouskäytäntö ja käsittelyn huolellisuus ovat yhtä tärkeitä kuin materiaalin laatu. |
Voidaanko toisen toimittajan kannattimia käyttää olemassa olevan uunin kanssa?Kyllä, jos pinta-ala, pinoamiskorkeus, avoin pinta-ala ja materiaaliluokka vastaavat uunia ja prosessia. Hyvämaineinen valmistaja kysyy tavallisesti uunin piirustusta ja kelan parametreja ennen kantotelineiden valmistamista. |
Vaikuttavatko hehkutuskannattimet sykliaikaan?Merkittävästi. Kantoaine, jolla on rajoitettu avoin alue, hidastaa ilmakehän vaihtoa ja lämmönsiirtoa, mikä voi pidentää syklin aikaa 10-20 prosenttia. Optimoidut kannattimet vähentävät lämpötilan poikkeamia kelapinon sisällä ja voivat lyhentää kiertoa vaarantamatta tuotteen laatua. |
Useimmat kantajaan liittyvät ongelmat ovat estettävissä oikean tyypin, materiaalin, tarkastusrutiinin ja toimittajan avulla, joka ymmärtää koko langankäsittelylinjan.
Viimeisiä ajatuksia lankakelainten hehkutuskannattimista
Hehkutuskannattimet ovat langankäsittelylaitoksen hiljaisia työhevosia. Ne näkevät jokaisen jakson, absorboivat jokaisen lämpötilan heilahtelun ja kantavat kelapinon täyden painon, mutta ne ovat kuitenkin usein viimeinen komponentti, joka tarkistetaan, kun vikojen määrä nousee. Kentän todisteet ovat johdonmukaisia: kantoaineen geometria, materiaali ja kunto ovat ero vakaan hehkutusprosessin ja jaksoittaista romua tuottavan prosessin välillä.
Kun valitset kantoalustaa, aloita omista prosessitiedoistasi, mukaan lukien raskain pata, kuumin kierto, ilmakehän tyyppi ja käsittelyreitti kelasta uuniin. Yhdistä kantolaitteen tyyppi ja materiaali näihin numeroihin, osta materiaalin sertifioivalta valmistajalta ja tarkasta kannattimet kiinteän aikataulun mukaisesti. Hyvin suunnitellun kantolaitteen hinta on pieni murto-osa sen suojaamien kelojen arvosta.
Jos käytät vaijerin käsittelylinjaa ja tarvitset laitteita ketjun loppuun saattamiseen, mukaan lukien kelaus, rullaus, hehkutus, kartio ja puristus, yrityksemme toimittaa koneita, jotka on suunniteltu toimimaan yhdessä tässä artikkelissa kuvatulla tuotantologiikalla. Voit tutustua tuotevalikoimaan tällä verkkosivustolla tai ottaa yhteyttä suunnittelutiimiimme kelaparametrien ja uunipiirustuksen kanssa.
Oikein valittu hehkutusalusta yhdistettynä kurinalaiseen kunnossapitoon voi vähentää tarttumis- ja naarmuuntumisvirheitä yli puoleen, ja se on yleensä kustannustehokkain lankakelahehkuttimien luotettavuuden parannus.
TUOTTEEMME
Suositellut tuotteet
Uutiset
-
-
Kaksitoista millimetriä vaijeria, 4,5 metrin viimeistelylenkki ja 10 mm virhe leikkauksessa. Tämä on sekvenssi, jonka monet rintaliinaliikkeet kohtaavat maanantaiaamuna: silmä ei laskeudu sinne,...
READ MORE -
Kuvittele työpaja, joka on juuri voittanut sopimuksen 120 identtisen 3,75 metrin pituisen vaijeriliinan valmistamisesta, joissa toisessa päässä on taivutettu alumiiniholkki. Käyttäjä asettaa kat...
READ MORE -
Kelauspää on pyörivä kokoonpano, joka vastaanottaa vaijerin, hehkutetut langanpäät tai valssilangan ja muodostaa siitä tiukasti kontrolloidun kierrekelan. Valmistajille, jotka valmistavat vaijer...
READ MORE -
Kaakkois-Aasiassa toimiva vaijeriprosessori hylkäsi äskettäin lähes 30 prosenttia hehkutetusta erästä, koska kelat olivat tarttuneet yhteen ja ulkokerrokset naarmuuntuivat korjauskelvottomaksi. ...
READ MORE
Pysy yhteydessä Xingtaihin.

Jos tarvitset mukautettuja hydraulilaitteita tai teknistä neuvontaa, ole hyvä ja ota rohkeasti yhteyttä Xingtain myynti- ja suunnittelutiimiin.
Pikalinkit
Ota yhteyttä
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Longgang Road, Gaogang Port Street, Taizhou City, Kiina.
Tekijänoikeus © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Kaikki oikeudet pidätetään. Räätälöidyt hydraulikoneiden valmistajat Vaijereiden tukkukauppa Tehdas

